Recherches récentes
Idées de recherche
Échelle
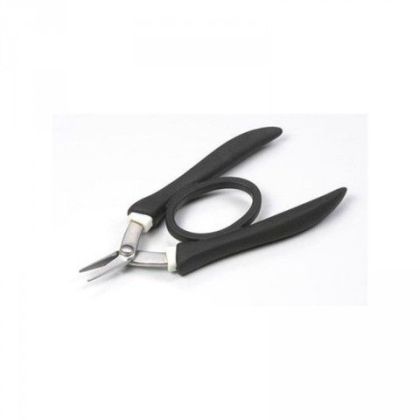
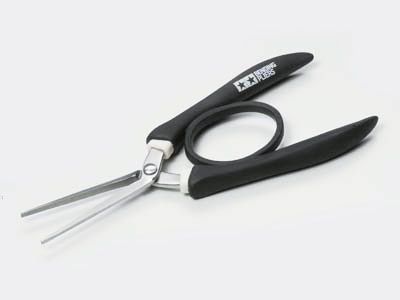
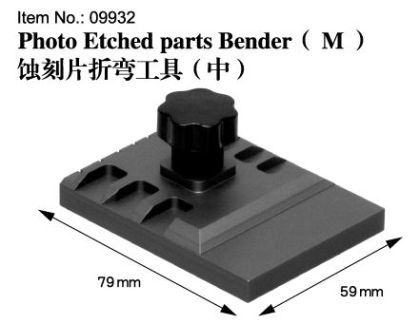
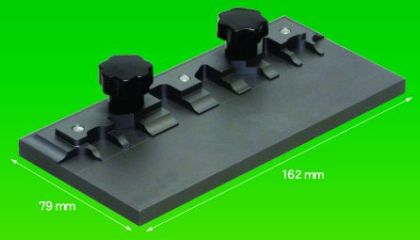
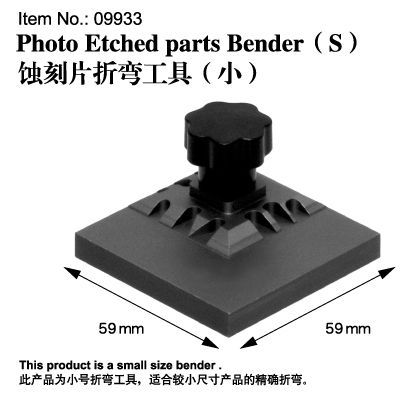
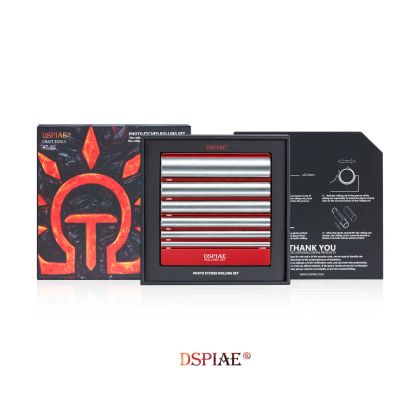
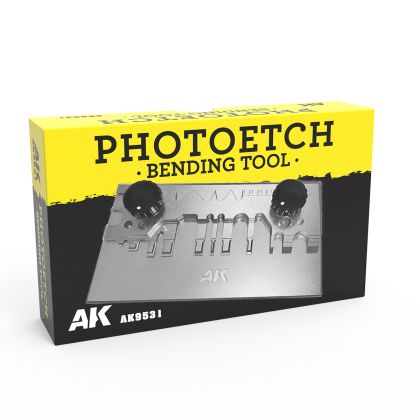
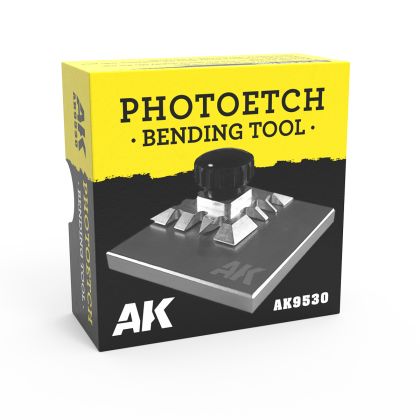
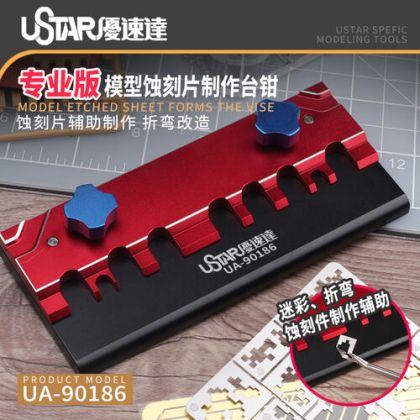
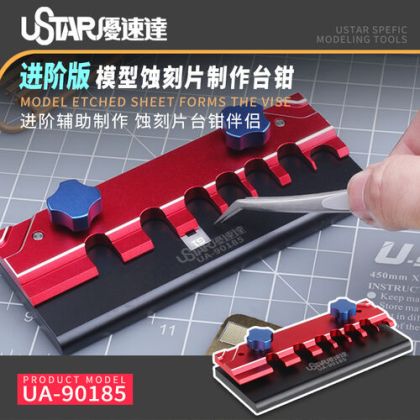
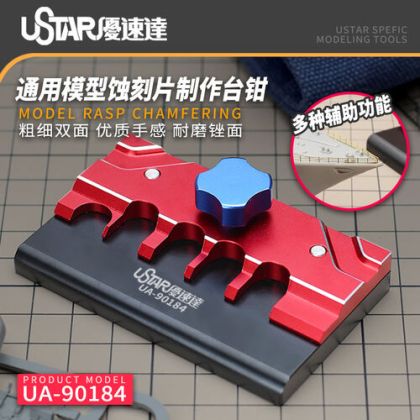
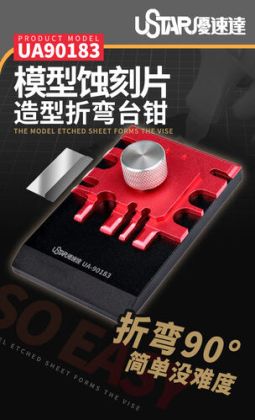
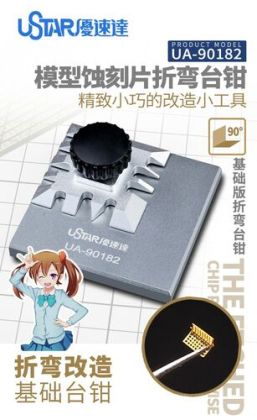
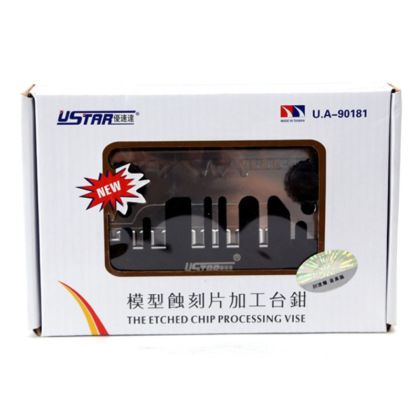
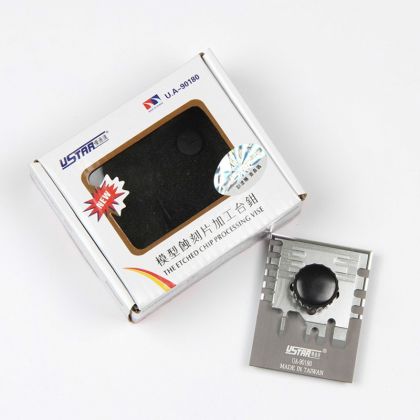
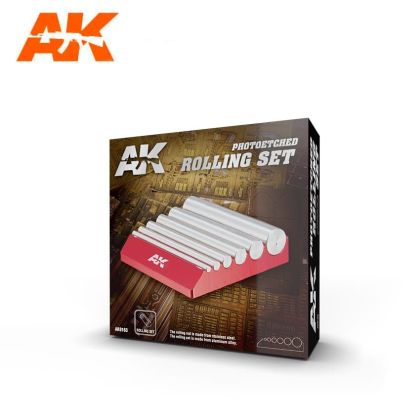
La photodécoupe arrive plate et doit devenir volume. Une tôle gravée de quelques dixièmes porte des grilles, des sangles, des consoles, des tableaux de bord et des bordures : pour qu'elle prenne sa forme, il faut la plier exactement sur la ligne prévue et obtenir une arête vive, ce que les doigts ne savent pas faire. Cette section réunit les outils de cette opération — plieuses à barre de serrage dans plusieurs longueurs, pinces de pliage à mors plats, jeux de rouleuses, blocs d'appui en acier, étaux de table de petite taille et ciseaux conçus pour couper le métal fin sans le déformer.
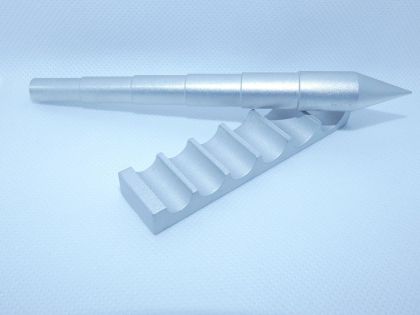
La plieuse fait le travail principal : la tôle est serrée au ras du pli entre deux mâchoires et la partie libre se relève d'un seul mouvement. Les pinces à plier prennent le relais là où la plieuse ne se place pas — pièce minuscule, pli hors d'une arête droite, angle à rattraper. Les rouleuses et blocs d'appui servent aux formes rondes et au redressage.
Beaucoup de tôles sont recuites par le fabricant, donc souples ; d'autres non. Repérez le sens de la gravure : la ligne de pliage est un amincissement et le pli doit se faire du côté où la rainure est ouverte, sinon l'arête se fissure. Détachez la pièce de son cadre aux ciseaux et arasez l'attache à la lime avant de plier, pas après.
Un pli repris plusieurs fois laisse une double arête et finit par casser. On serre fermement, on relève d'un geste continu jusqu'à l'angle voulu, et on contrôle avec une équerre. Pour un angle droit sur une longue bordure, la longueur de la barre doit dépasser celle de la pièce : une tôle plus longue que l'outil se vrille.
Pour un tube ou un arrondi, on passe la tôle plusieurs fois dans la rouleuse en resserrant très peu à chaque passage. Les rouleaux coniques donnent une forme évasée ; un rouleau droit sur une pièce conique produit un cylindre et la pièce est perdue.
Pour le métal en barres et en bandes, voyez les bandes en laiton.